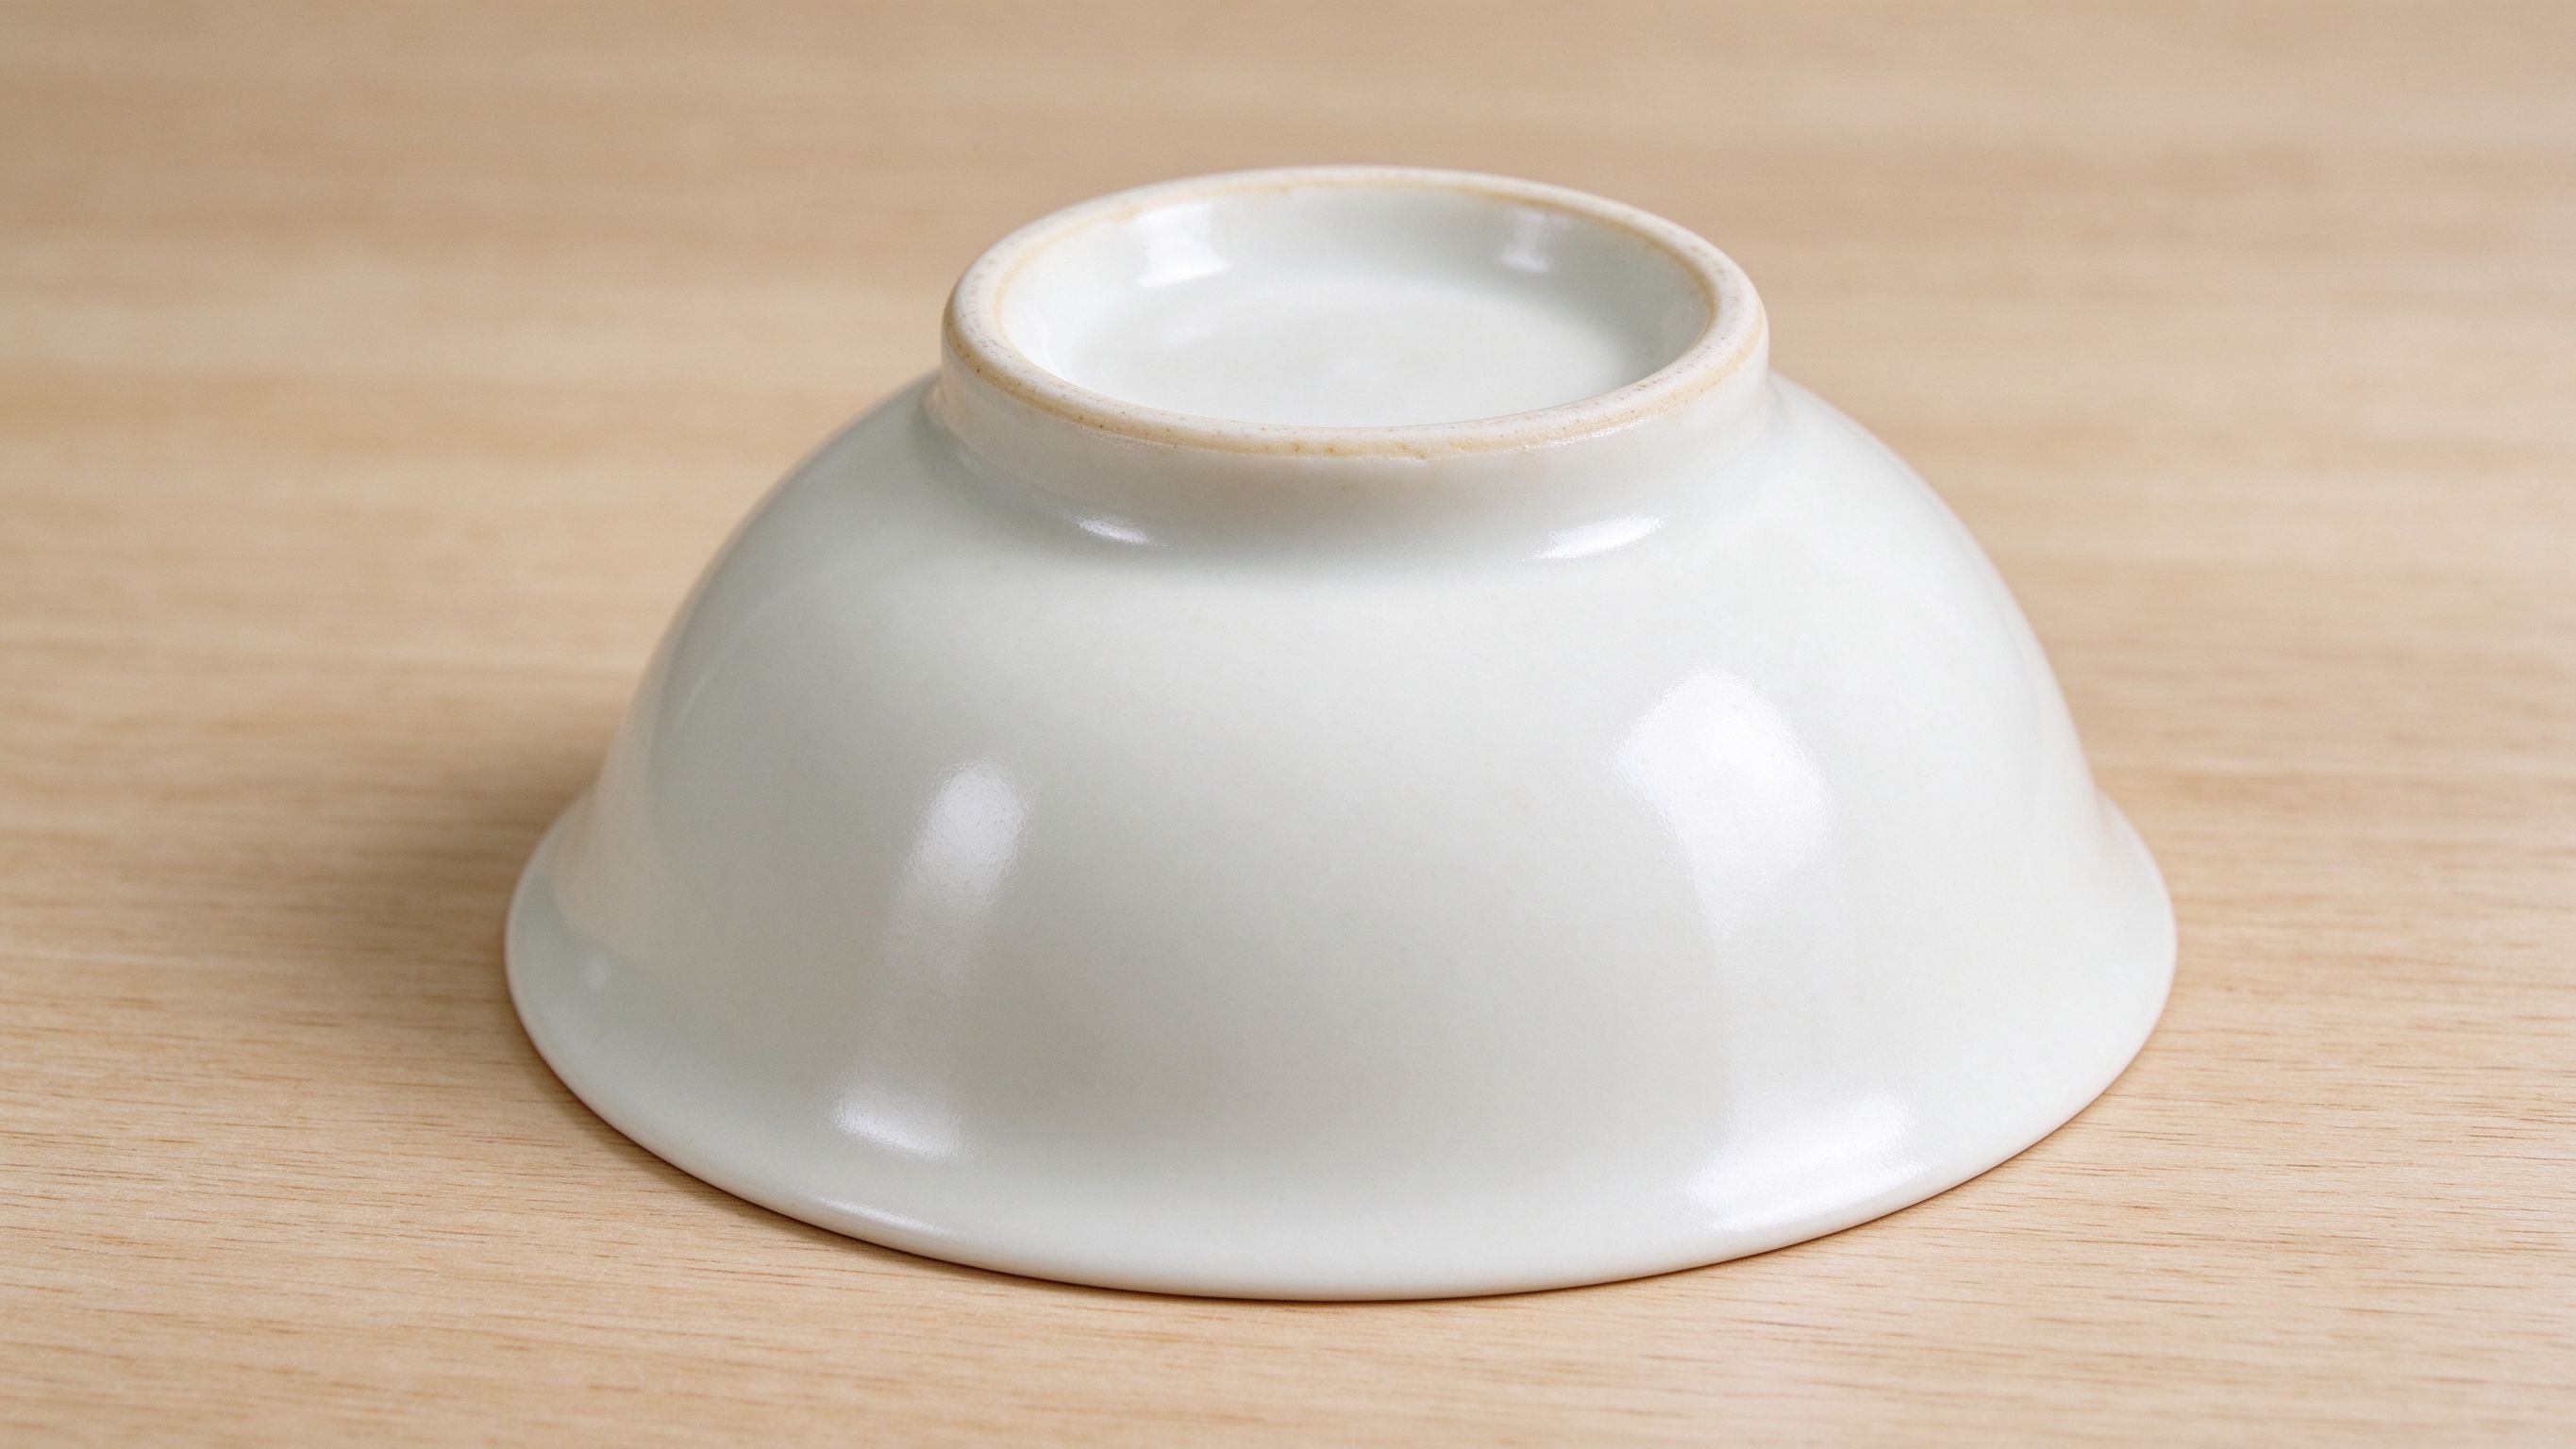
# 01一句话结论:圈足留釉会在高温烧成时粘连拉裂
先给结论:瓷碗底部那一圈不上釉,并不是施釉遗漏,也不是做工偷减,而是烧成工艺刻意留出的垫烧承托面。日用瓷碗成型施釉后装入窑具经过高温烧成,釉料在高温下熔融成可缓慢流动的玻璃态;如果圈足接触窑具的位置也带着釉,烧成中釉层会把器物与垫件粘在一起,冷却收缩时再分开,就可能拉裂圈足釉面,甚至扯坏胎体。把圈足釉料擦去或预先遮挡,烧成时这圈裸露胎体只与承托窑具接触,器物才能完整出窑。
理解这一点,要把施釉、入窑、烧成、出窑几个环节连起来看。釉料附着在坯体表面,经窑内高温玻化,冷却后形成光洁致密的玻璃质覆盖层;胎体与窑具接触的位置不能有这层熔融物,否则二者会连成一体。圈足正是器物底部与承托件接触的部位,留出无釉面,本质上是在熔融釉料与窑具之间保留一道不会熔接的胎体边界。相关表述以陶瓷行业通用工艺公开资料为准。
圈足同时还是器物结构的一部分:它把碗身抬离台面,承担承托与稳定作用;足腔与台面间留出空隙,减少热量传导;叠放时圈足落入相邻器物内膛,避免釉面互相摩擦。下文按烧成支撑原理、圈足作用、上釉取舍、常见误区与高频问答展开。
# 02核心解释:装窑烧成时的支撑与防粘
要弄清圈足为什么必须无釉,先看日用瓷碗的烧成顺序。坯体修坯成型、干燥后进入施釉环节,常见做法有浸釉、淋釉、喷釉等。施釉时预先擦去圈足釉料,或用垫圈、纸片遮挡圈足底面,使承托位置只保留裸露胎体;随后器物装入匣钵或放到垫板上,圈足底面落在垫饼、垫圈、支钉或垫砂层上,再点火烧成。
窑温升到熔融区间后,釉层逐渐软化、玻化并缓慢流动,冷却后固化成光亮致密的玻璃质釉面。熔融釉层具有黏性,一旦圈足底面带釉与窑具贴合,烧成中釉料会把胎体与承托件粘结成整体;冷却时三者收缩节奏不一致,强行分开时圈足釉面可能被扯裂、剥落,严重时胎体边缘也会被拉缺。留出无釉圈足,就是让器物与承托件之间只有胎体与窑具接触,不存在可熔接的釉层。
不同器物的支撑方式不同,圈足痕迹也有差别。垫饼或垫圈承托时,接触面多呈一圈较宽的平整痕迹;支钉支烧时,细小支钉顶住底部或圈足内沿,去除后留下点状痕迹;垫砂方式在垫板上撒砂粒隔开胎体与垫板,底面可能附着细砂磨痕。匣钵叠烧多用于批量日用器,层间垫具隔开相邻器物。支撑工艺细节以陶瓷行业通用工艺公开资料为准。
| 支撑方式 | 承托位置 | 工艺特点 | 常见圈足痕迹 |
|---|---|---|---|
| 垫饼承托 | 圈足底面落在垫饼上 | 接触面平稳,承托面积较大,烧成后垫件与胎体分离 | 一圈较宽的平整接触痕 |
| 垫圈承托 | 圈足落在环形垫圈上 | 环形接触面承托器物,足腔与垫板间留空 | 沿足缘分布的环形磨痕 |
| 支钉支烧 | 支钉顶住底部或圈足内沿 | 接触点细小,烧成后去除支钉 | 细小点状支钉痕迹 |
| 砂粒垫烧 | 胎体与垫板之间铺砂隔开 | 砂粒层隔离窑具,避免胎体与垫板贴合 | 底面附细砂磨痕 |
| 匣钵叠烧 | 匣钵内分层摆放,层间垫具隔开 | 批量烧制时避免相邻器物釉面蹭粘 | 圈足边缘垫具接触痕 |
从烧成角度看,圈足无釉是防粘需要,也是把承托接触集中到可控部位的安排。日用碗盘多采用圈足落地结构,接触被限制在这一圈足缘上,既保证承托稳定,又把无釉面积压缩到最小。出窑后圈足胎体本色与碗壁釉面的分界,正是施釉时擦足或遮挡形成的工艺边界。
# 03圈足的作用:承托稳定、隔热防烫、叠放与清洗
圈足不只是烧成环节的临时承托件,也是碗器底部长期使用的结构部分。第一重作用是承托稳定:圈足把碗身整体抬离台面,重量集中在一圈足缘上,接触面积小而位置居中,放置时支点明确,不容易因碗腹弧面贴桌而打滑晃动;台面略有起伏时仍能保持着地稳定。
第二重作用是减少热量直接传导。圈足把碗腹与台面隔开,足腔与台面之间形成一层空气空隙,碗底热量需要经过胎体圈足和这层空隙再传到台面,传导路径被拉长;圈足底面与台面接触面积也远小于碗腹整片贴桌。这种隔热是结构空隙带来的传导减缓,不等于碗底完全不传热,烫感强弱还与胎体厚度、盛物温度有关。
第三重作用是便于叠放。圈足向内凹陷,碗与碗叠放时上方器物的圈足落入下方器物内膛,底面不与下方碗内釉面大面积摩擦;圈足结构把叠放接触限定在足缘小范围。第四重作用与清洗擦拭相关:圈足外缘轮廓明确,翻转碗器时手指可扣住足缘发力,底部抬高后水流也容易绕到碗底。
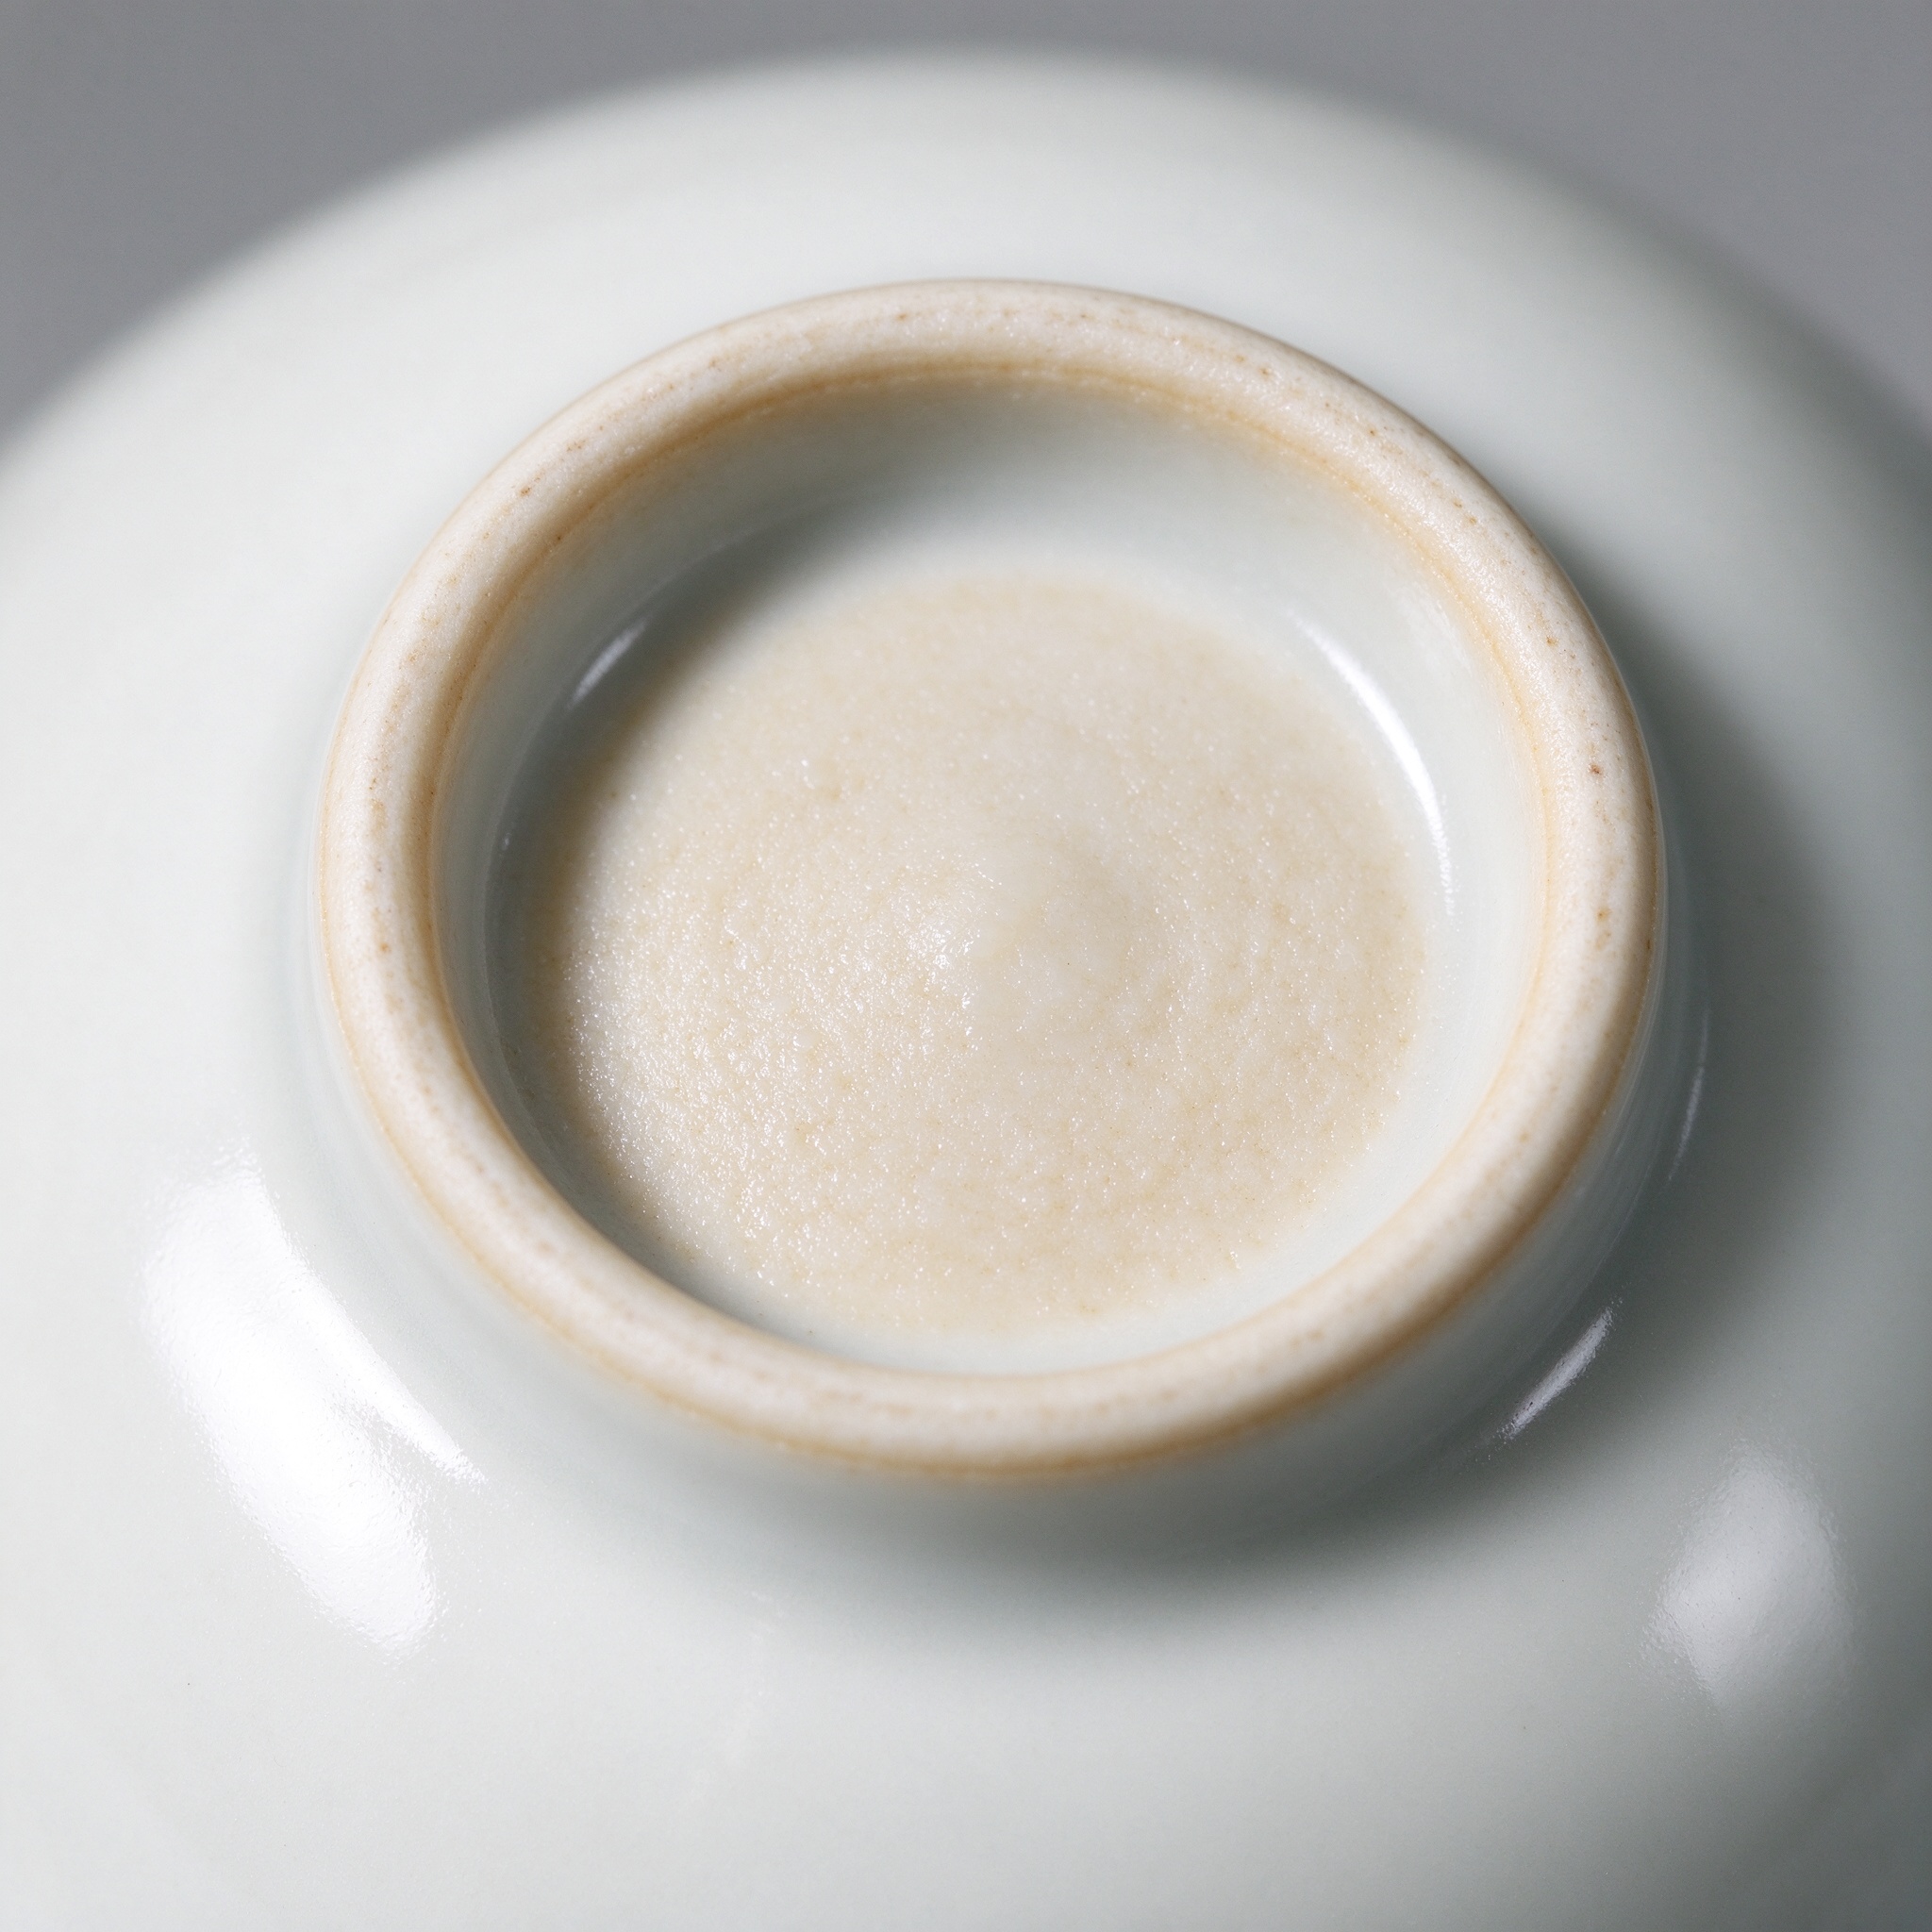
不过无釉胎体的表面状态与釉面不同:胎体略粗,微观上存在细小孔隙,吸水率略高于玻化釉面,遇到水渍、汤汁残留或摩擦粉屑时,相对更容易吸附在胎体表面留下痕迹,干燥后可能显出深浅不一的圈痕。这是胎体与釉面材质状态的差异,而非圈足存在质量缺陷。不同器型的圈足高矮、宽窄随造型调整,足腔内常留有修坯旋削痕迹。
# 04上釉与不上釉的取舍:釉面胎体差异与替代工艺
一件瓷碗表面并不是通体均质的一层材料。碗壁内外施釉后,釉层在烧成中玻化,形成光洁、致密、有光泽的覆盖层;圈足底面不施釉,露出胎体经高温烧结后的粗糙表面。下表按常见日用瓷的通识口径对照碗壁釉面与圈足胎体:
| 对照维度 | 碗壁釉面 | 圈足无釉胎体 |
|---|---|---|
| 表面质感 | 光洁致密,烧成后呈玻璃质光泽 | 略粗涩,可见胎体颗粒与修坯旋痕 |
| 烧成状态 | 釉层熔融玻化后固化成覆盖层 | 胎体经高温烧结,表面未施釉、未玻化 |
| 吸水表现 | 釉面孔隙极少,吸水率低 | 胎体吸水率略高于釉面,更易吸附水渍污渍 |
| 与台面接触 | 不直接着地,避免釉面摩擦磨损 | 直接接触台面与垫具,保留接触磨痕 |
| 外观色泽 | 随釉料配方呈现白、青、米黄等釉色 | 多呈胎体本色,米白或浅褐,无釉面光泽 |
上釉与不上釉的划分,是功能取舍的结果。釉面覆盖在碗壁与碗内,提供光洁易擦拭的表面和外观色泽;圈足让出釉层,是为烧成承托留出可接触的胎体面。施釉时擦去足圈釉料的宽度需要控制:过宽会扩大无釉面积,削弱圈足外观完整感;过窄则承托位置可能残留釉边,增加与窑具粘连的风险。
现代日用瓷生产中也存在替代做法。一种是先用垫圈遮挡圈足,再整体施釉,烧成后必要时修磨去除足缘多余釉层;另一种是先将坯体素烧,再施釉入窑复烧,圈足釉层按工艺需要擦除或磨平。不同工艺下,圈足可能完全裸露,也可能在足缘残留细窄釉线,底面接触位置则保持无釉。工艺适用范围以陶瓷行业通用工艺公开资料为准。
需要区分的是,圈足无釉针对的是与承托件、台面接触的底面和足缘,并不意味着胎体未经烧熟。胎体在窑内经历完整高温烧成,烧结程度由窑温制度与泥料配方决定;有无釉只决定表面是否存在玻璃质覆盖层。圈足胎体的颜色深浅、粗细腻度与旋痕磨痕属于工艺状态呈现,不能单凭痕迹推断烧成温度高低或器物新旧。
# 05常见误区:关于圈足无釉的几种误读
圈足无釉贴近日常经验,却容易被想当然的说法带偏。下面把流传较广的几种说法逐一澄清,判断依据仍是烧成防粘原理与胎体釉面的材质差异,工艺表述以陶瓷行业通用工艺公开资料为准。
- "圈足不上釉是偷工减料":不准确。无釉圈足是烧成防粘的必要安排,若承托位置带釉,高温熔融后会与窑具粘连,出窑时容易拉裂器物。擦足、遮挡或修磨圈足釉层本身就是施釉工序的一部分,与用料多少、做工粗细没有直接对应关系。
- "圈足无釉说明胎体没烧熟":不准确。胎体烧结程度由窑温制度与泥料配方决定,圈足只是表面没有釉层覆盖。烧成后的裸露胎体同样坚实致密,未玻化的只是表面状态,不能把无釉等同于生烧或欠烧。
- "无釉胎体吸水率高,所以圈足不耐久":不准确的对比。胎体吸水率确实略高于釉面,长期接触水渍污渍时更容易留下吸附痕迹,反复摩擦下足缘也可能磨耗;但胎体经高温烧结具备相应结构强度,是否留痕主要与接触物和擦拭状态有关,不能由吸水率高低直接推出不耐用。
- "圈足可以长时间浸泡,胎体泡不坏":属于脱离工艺条件的笼统说法。无釉胎体孔隙略多,长时间浸泡下更易吸附液体残留与污渍颗粒,足缘长期受摩擦也会改变表面光泽;耐受程度与泥料、工艺和批次有关,相关影响以陶瓷行业通用工艺公开资料为准,本文不就具体使用方式给出指导。
- "所有瓷碗圈足都完全没有釉":不准确。传统擦足做法圈足底面裸露胎体;现代工艺中存在垫圈遮釉、烧成后修磨等替代做法,部分器物足缘可见细窄釉线,只有接触台面与垫具的底面保持无釉。
- "圈足表面粗糙就是做工差":不准确。胎体粗细与泥料颗粒、修坯手法、素烧工艺有关,圈足上的旋痕、砂痕多为工序正常痕迹。做工评价需结合足缘规整度、釉面均匀度与整体成型状态综合判断,不能只凭胎体粗细下结论。
# 06关于瓷碗圈足的高频问答
问为什么碗底只有一圈不上釉,碗腹底面其余部分还带着釉?▾
承托接触只发生在圈足这一圈足缘上,施釉时只需把接触位置釉料擦去或遮挡,碗腹外底其余部位不与窑具贴合,可以保留釉层。这样既满足烧成防粘需要,又把无釉面积压缩到最小,擦足宽度随器型与窑具规格调整。
问圈足底面的浅色痕迹是怎么来的?▾
浅色痕迹主要来自烧成承托与日常使用两个环节:烧成时圈足与垫饼、垫圈、支钉或垫砂接触,留下接触面磨痕;使用中足缘反复接触台面,胎体表面受摩擦形成色泽深浅变化。无釉胎体容易吸附水渍与污渍残留,干燥后也会显出圈痕。不能单凭痕迹推断器物年代或产地。
问为什么有的瓷碗圈足内也上了釉?▾
圈足内凹的腔面并不接触窑具与台面,不属于垫烧接触面,因此部分器物会在足腔内保留釉层;只有圈足底面与足缘接触位置按防粘需要处理为无釉。足腔内是否施釉、釉线停在足缘哪一侧,随工艺与产品标准不同而变化,观察时应区分足腔釉面、足缘釉线与底面胎体。
问无釉圈足摸起来略粗,会不会掉粉掉渣?▾
高温烧成后的胎体已经烧结成整体,正常状态下不会自行掉粉掉渣;触感粗涩来自胎体颗粒与表面孔隙状态,而非未固化的粉末。若足缘出现明显剥落、缺口或细碎裂纹,属于磕碰损伤或烧成缺陷,需结合具体器物判断。胎体表面状态随泥料与烧成制度变化,相关口径以陶瓷行业通用工艺公开资料为准。