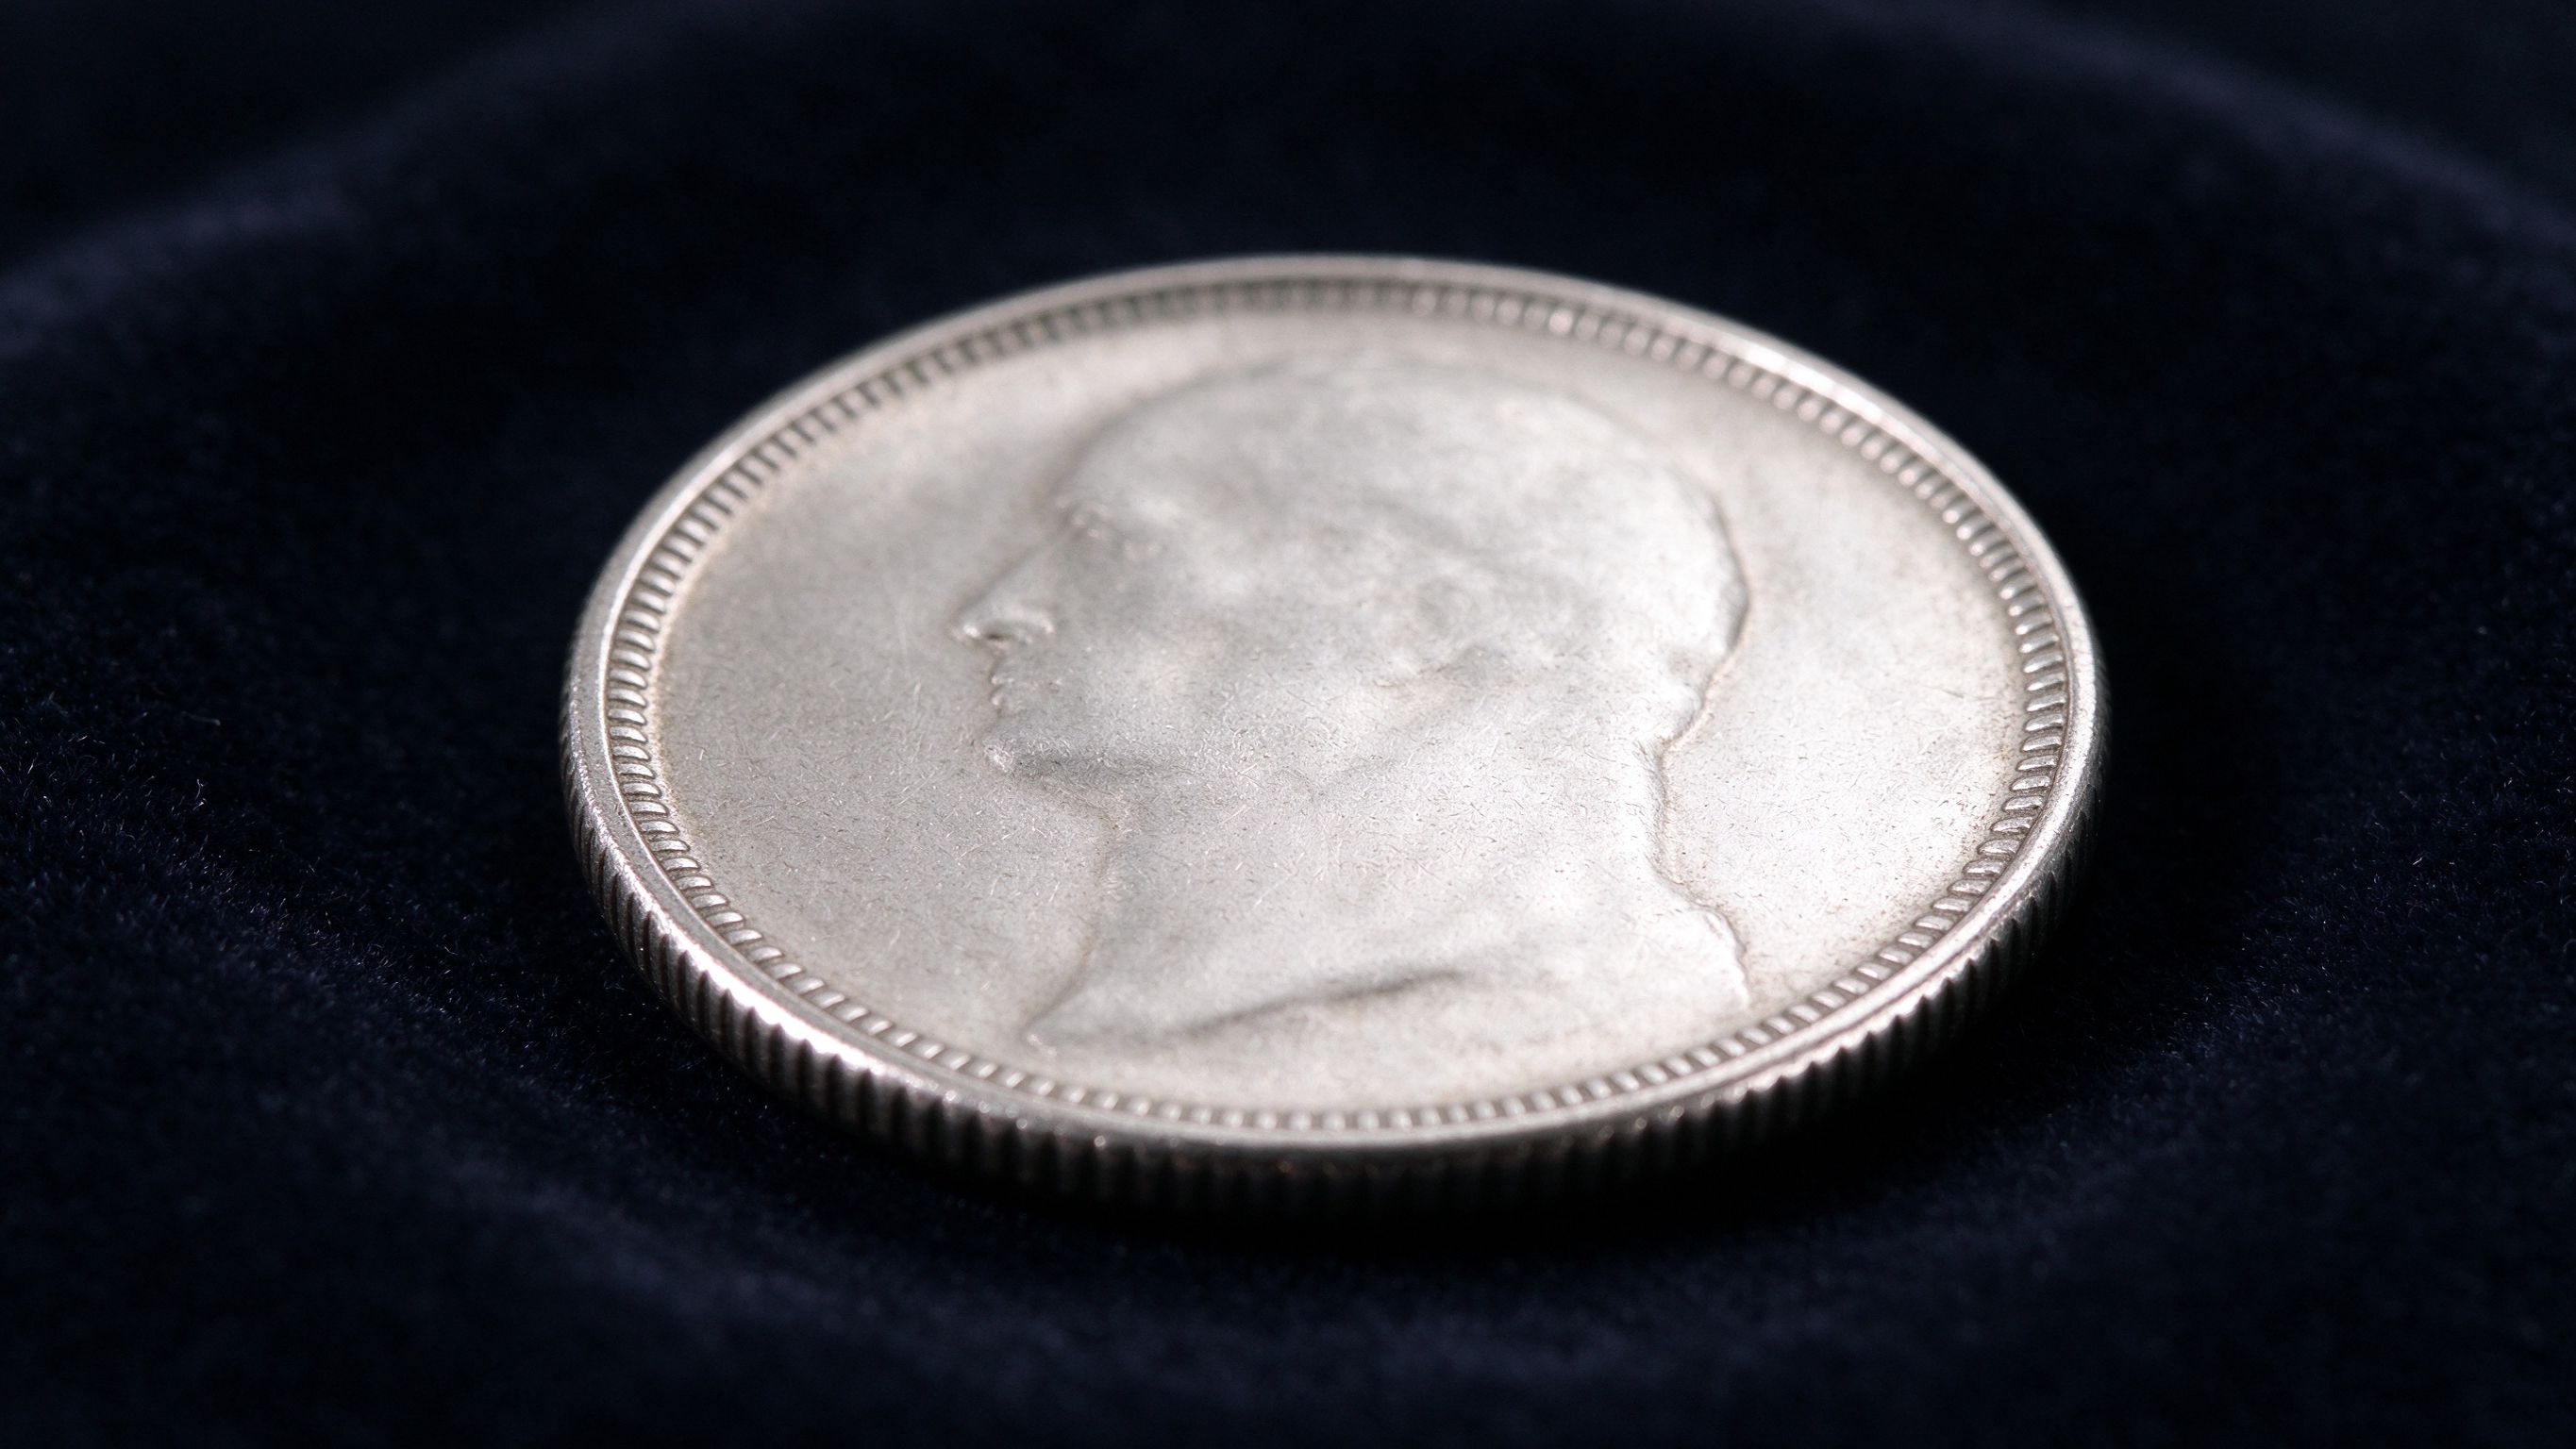
# 01一句话结论:齿纹是铸币工艺留下的功能性边部设计
先给结论:硬币边缘那一圈细密齿纹,又称滚边、边齿或齿边,最早是为防止有人刮削边缘、取走贵金属而设计的结构性措施;现代流通硬币上,它又叠加防伪鉴别、耐磨护边、触觉识别与配合清分等用途。齿纹由滚边工序压轧成型,并非事后刻上去的装饰纹路。
理解齿纹来历,要回到贵金属铸币的时代背景。早期金币、银币面额与所含金属重量直接挂钩,个别交易者用锉刀反复蹭削侧面,每次削下极薄一层金属另行熔炼,再把被削薄的硬币混回流通。
光边被削去一圈后只留下一道不起眼的磨痕,收付款时很难察觉;齿纹边部每一处齿峰、齿槽都有固定深度和间距,一旦被锉刀蹭过,齿形就会残缺、歪斜或磨平,缺口在目视和触摸时都容易被发现。齿纹把"边缘是否被破坏"变成了可直观判断的信号。
现代普通硬币多以铜镍合金、钢芯镀镍等材质制造,金属价值远低于面额,削边取金属已不再划算。但齿纹并未消失:不同币种用不同齿纹组合区分面值,轧辊模具精度成为防伪壁垒,凹凸轮廓也服务于触觉辨识与清分设备。
# 02核心解释:齿纹如何阻止削边,又怎样参与防伪
齿纹防削边的原理有两层。其一,刮削齿纹需要去除比光边更多的金属:光滑侧面贴刀蹭过只带走薄薄一层;齿纹凹凸起伏,要锉平侧面才会掩盖痕迹,必须削掉齿峰高度对应的金属量,单枚损耗更明显。其二,齿形残缺是难以伪造的痕迹:未被触碰的齿纹排列规整、深浅一致,被锉刮过的位置会出现断齿、斜齿、磨平的齿槽与毛边,一眼即可看出异常。
现代铸币中,齿纹是防伪体系的一环。各类硬币的齿距、齿深、齿形由发行机构规定,对应的轧辊由专用模具加工,齿纹的细密程度和一致性是普通仿制难以稳定复刻的。伪币常在齿边露出破绽:齿距忽宽忽窄、齿槽深浅不一、边缘残留毛刺。齿纹只是防伪手段之一,现代硬币还配合材质配比、币面浮雕与边部压印等措施,综合判断以发行机构公开口径为准。
齿纹还承担护边耐磨的作用。硬币反复摩擦磕碰,最容易先磨坏边缘棱角。凸起齿峰优先承受摩擦,把磨损分散到一圈齿形上,相比光边棱角更容易保持轮廓;侧面得到齿形保护,长期流通后边部不易被整体磨圆。耐磨是附带收益,齿纹设计初衷并非延长磨损寿命。
下表按公开通识口径,对齿纹的主要功能、实现方式与日常观察要点做了梳理:
| 功能方向 | 实现方式 | 日常观察要点 |
|---|---|---|
| 防范削边 | 边部布满等距齿形,刮削会破坏齿峰齿槽,留下残缺缺口 | 光边被锉薄痕迹不明显,齿边断齿、磨平容易被发现 |
| 防伪鉴别 | 齿距、齿深、齿形与币种面值对应,由专属轧辊模具压轧成型 | 仿品常见齿距不均、深浅不一、边缘毛糙等破绽 |
| 耐磨护边 | 凸起齿峰优先承受摩擦,把磕碰磨损分散到一圈齿形上 | 流通多年的硬币,齿峰轮廓通常比光边棱角更清晰 |
| 触觉识别 | 规则凹凸边部提供可触摸的轮廓特征,辅助分辨面值 | 盲人可借助边部触感配合币面辨识区分不同硬币 |
| 配合清分 | 边部轮廓、齿纹形态与尺寸、重量等特征供设备传感识别 | 清分机具按边部特征与整体参数分流硬币面额 |
与削边对应的是剪边行为:沿硬币外缘剪去一部分金属,齿纹边部同样能让剪痕醒目,残缺齿形与不规则圆周难以掩饰。熔化足值贵金属硬币出售原料属于法律禁止行为,具体法规以现行规定为准。
# 03历史由来:从贵金属称量到机制铸币的边部管理
齿纹边部的出现,与铸币制度从"称量交易"走向"法定足值"密切相关。早期金属货币使用时需当场称重、验色;国家以铸币权保证成色与重量后,收付款才简化为按枚计数。但只要金属本身有价值,削边、剪边的诱惑就一直存在,铸币机构必须在边部设计上采取对策。
根据钱币史通识资料,滚压齿边工艺在近代机制铸币发展中逐步成熟。早期机制币先用模具冲压出正反面图案,再通过带齿纹的轧辊在坯饼侧面滚压出规则边齿;这套工序把边部成型从手工锉修升级为机器批量加工,齿纹间距和深度得以保持一致,也成为难以仿造的工艺标志。
中国近代机制币引进西式造币设备后,边部样式形成了自己的谱系:齿边、光边、间断齿边等样式在不同币种上出现。现代流通人民币硬币的边部设计由发行机构统一规定,不同面值在尺寸、材质与边部特征上相互区分;鉴别版别时以中国人民银行及造币企业公开披露的资料为准。
从历史脉络看,齿纹经历了三次功能扩展:第一次是防削边、防剪边,解决足值金属被一点点抽走的问题;第二次是防伪,把边部工艺精度纳入鉴别体系;第三次是识别与设备适配,为触觉辨识、自动清分与面值区分提供边部特征。三个阶段并非先后替代,而是层层叠加。
# 04制造工艺:坯饼压印与滚边成型的大致流程
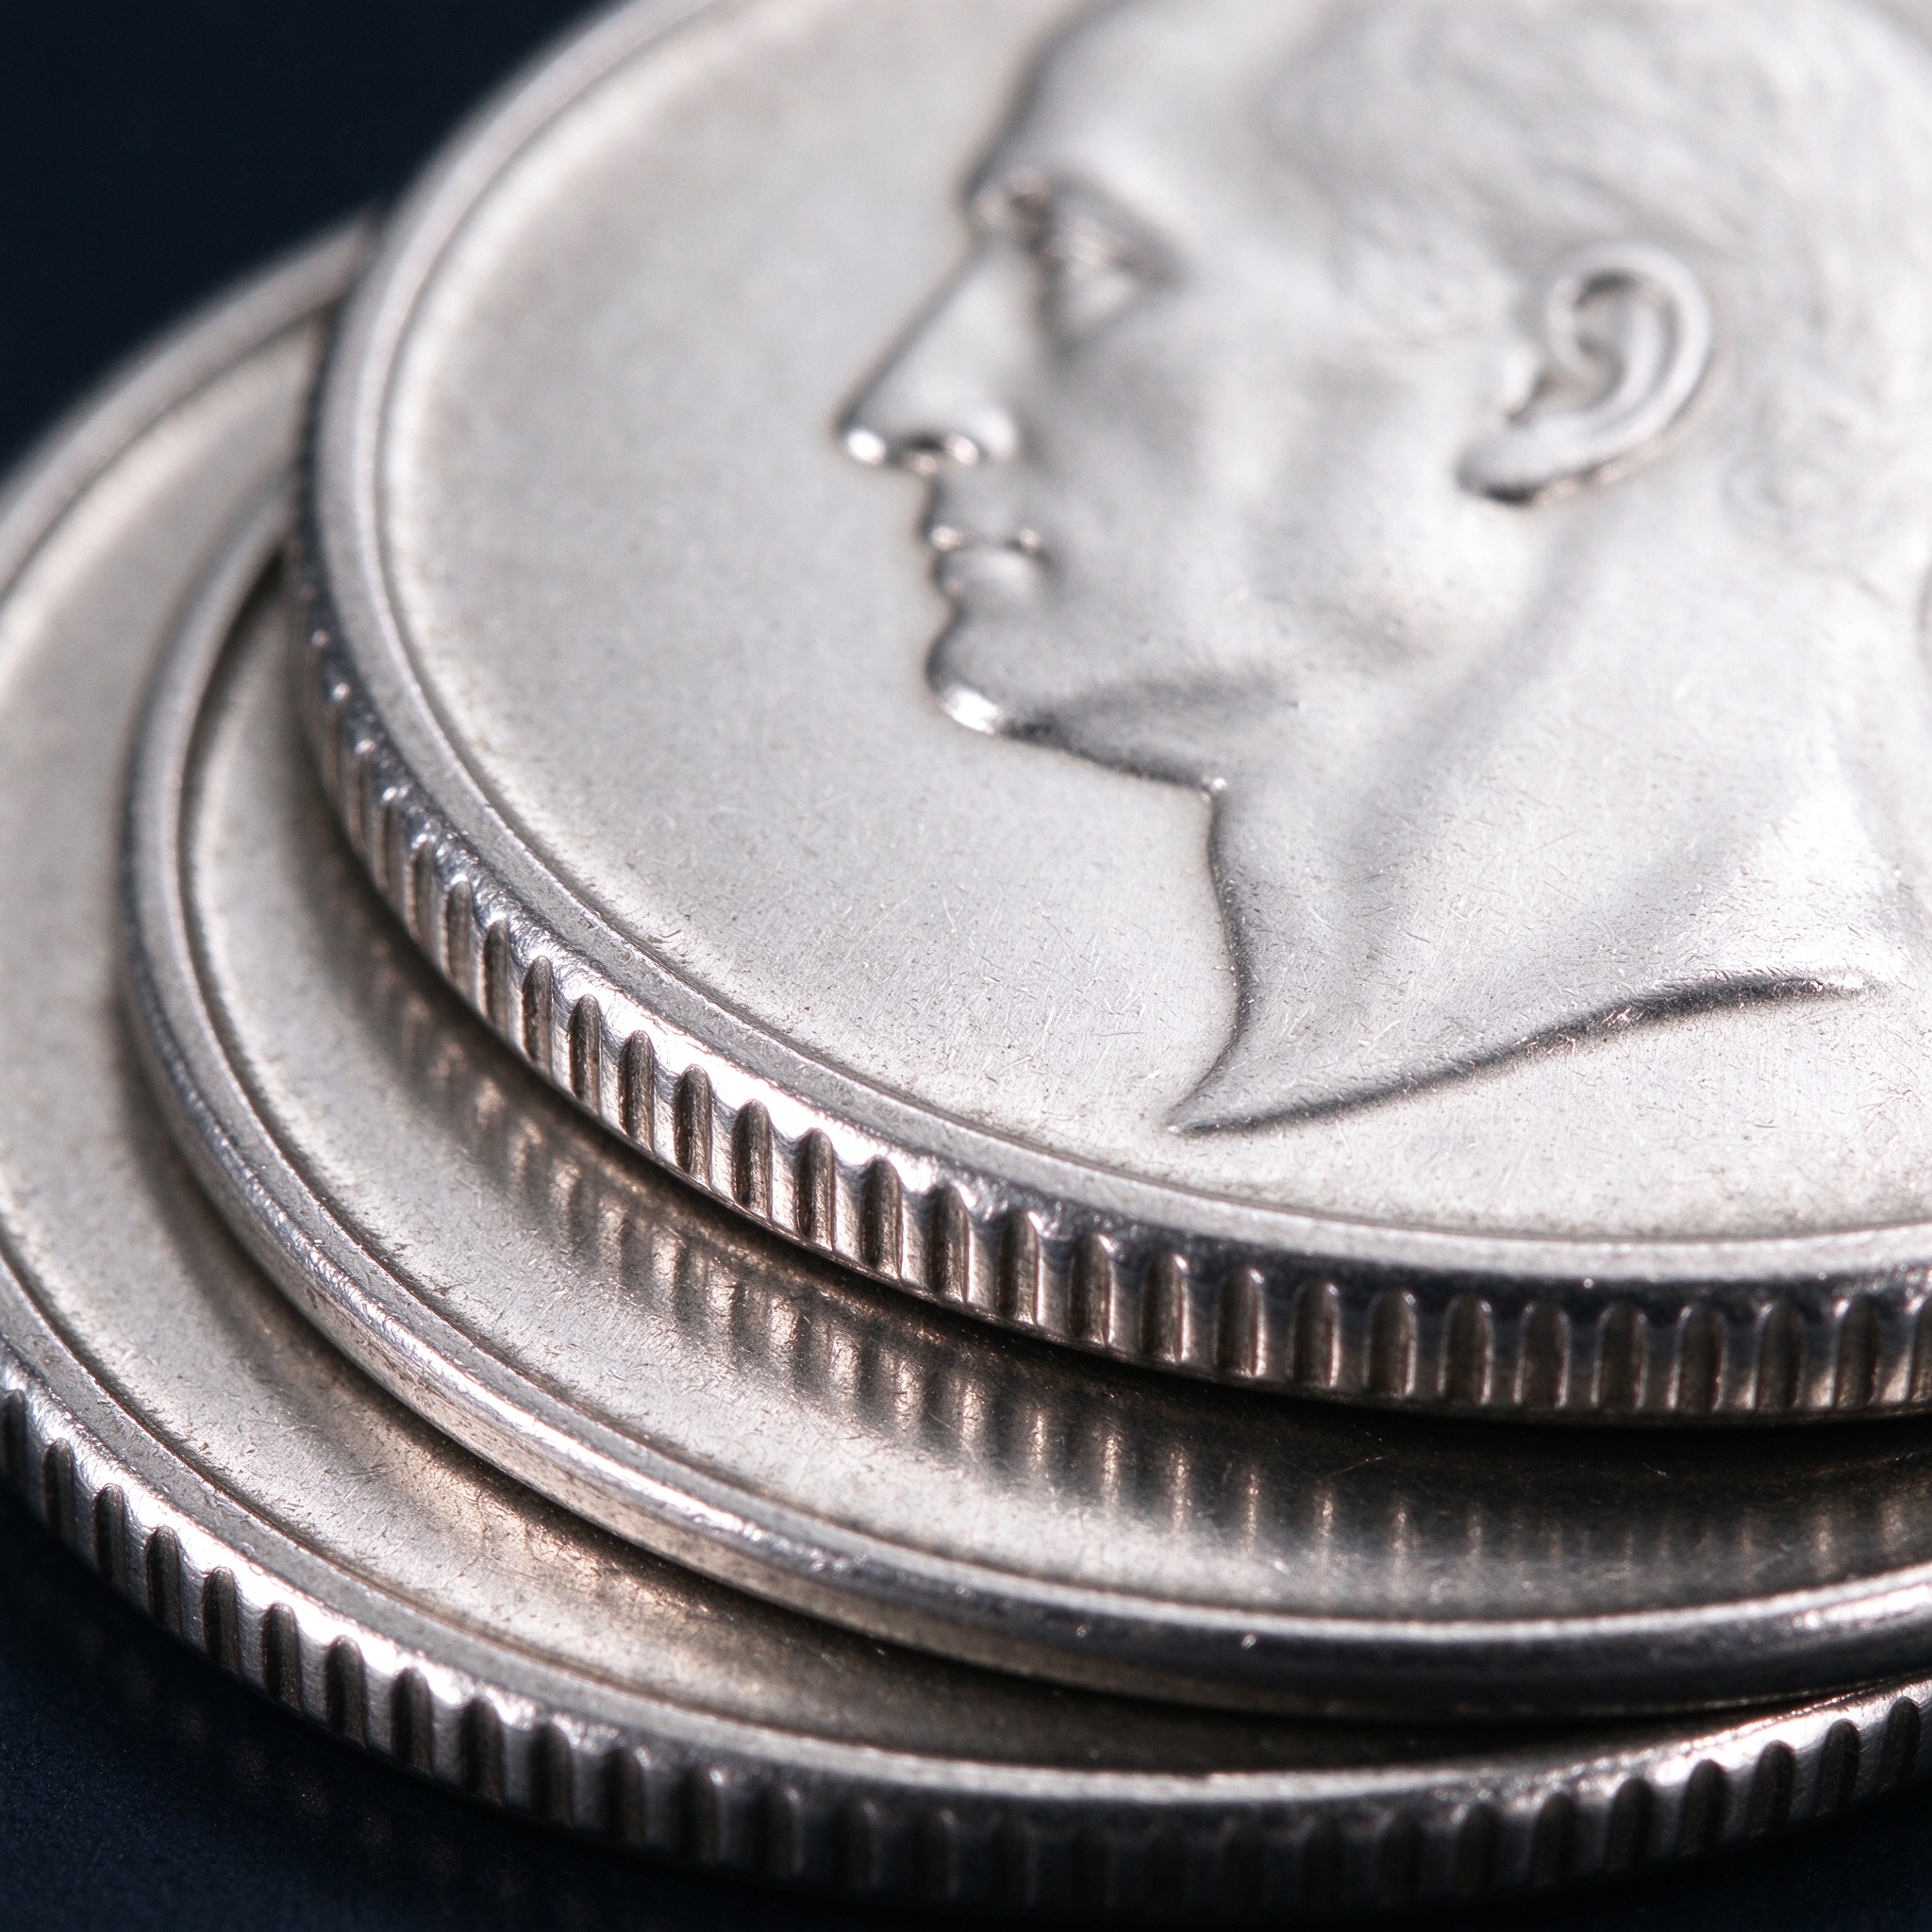
硬币从原料到成品,大致经过熔炼轧材、冲压落饼、退火清洗、两面压印、边部成型与检验包装等环节。齿纹出现在边部成型工序:坯饼先由压印机冲出两面浮雕,再送入滚边装置,由带齿纹的轧辊夹持侧面旋转滚压,在圆周上压出规则齿形。
滚边轧辊的齿形加工精度直接决定成品边部质量。轧辊表面的齿距、齿深、齿角需按币种要求加工到位,滚压时坯饼均匀夹持,齿峰齿槽沿圆周连续成型;压力过大或过小都会造成齿形深浅不一、凸起不足或残留毛刺。铸币企业会抽检边部外观、尺寸与重量,剔除不合格坯饼。批次之间齿纹一致性较高,正是机制铸币区别于手工打制钱币的特征。
边部样式并非只有"有齿"与"无齿"两种。按公开通识分类,常见包括:直齿边,齿纹竖直等距排列;间断齿边,齿纹分段留出光边段,用于区分面值;斜齿边,齿纹沿倾斜方向排列;光边,侧面光滑无齿;边部压印,侧面压有文字或图案。不同面值通过尺寸、材质、边部样式组合区分。
下表按公开通识口径,整理了常见边部样式的识别特征与大致用途:
| 边部样式 | 识别特征 | 大致用途 |
|---|---|---|
| 直齿边 | 边缘一圈等距竖直细齿,齿峰齿槽明暗交替 | 最常见形态,兼顾防篡改、防伪与耐磨护边 |
| 间断齿边 | 齿纹分段排列,段间留出光滑边段 | 区分币种与面值,增加仿制和拼合难度 |
| 斜齿边 | 齿纹沿倾斜方向排布,轮廓触感不同于直齿 | 特定币种使用,形成独特边部识别特征 |
| 光边(素边) | 侧面平整光滑,无齿峰齿槽 | 低值硬币或特定币种采用,简化边部工序 |
| 边部压印 | 侧面压有文字、符号或图案痕迹 | 强化面值与发行信息识别,提升防伪门槛 |
齿纹疏密与硬币直径、面值定位相关:尺寸较大的币种边部特征更丰富,低值币种多采用简洁边部控制成本。硬度较高的合金齿峰更利落,较软或镀层结构的坯饼需控制滚压压力。以上为通识性描述,具体模具参数、材质配比与工艺标准以造币企业和发行机构公开资料为准;成品出厂前还要经过重量、尺寸、外观与边部检验。
# 05延伸知识:触觉识别、自动清分与常见误区
齿纹还有一项容易被忽视的用途:触觉识别。视力障碍人群收付款时主要靠手指触摸分辨硬币,币面浮雕、尺寸厚薄与边部齿形共同提供触感线索。齿纹边部一圈规则凹凸,与光边、间断齿边触感明显不同,能够辅助区分面值。触觉识别需结合尺寸、厚度与币面凸起综合判断,单靠齿纹不能保证百分百分辨准确,具体辅助设计以发行机构公开说明为准。
在收银、银行清分与投币设备环节,齿纹配合尺寸、重量、材质传感,帮助机具识别面额与真伪。清分设备测量直径、厚度、重量与电磁属性,结合边部轮廓分流硬币;齿纹造成的边缘轮廓变化可被传感结构捕捉,作为综合判断的一部分。
关于齿纹,公众中流传着几种常见误解,需要逐一澄清:
- "齿纹是为了好看":不准确。齿纹是功能性边部设计,最初目的是防范削边取金属,现代主要服务防伪、耐磨与识别;外观整齐只是工艺规范的附带效果,并非设计出发点。
- "齿纹是为了防滑,方便拿硬币":不准确。手持硬币时主要接触面是币面与指腹,防滑依靠币面浮雕、材质手感与握持姿势;齿纹分布在侧面窄边,防滑作用非常有限。
- "所有硬币都有齿纹":不对。现实中存在光边硬币,部分低值币种采用光滑侧面;边部样式由发行机构按面值定位与工艺成本统一规定,并非一律带齿。
- "齿纹越多越粗就越防伪":不准确。防伪能力取决于齿形精度、模具专属程度与币面、材质等综合措施,齿纹疏密只是边部特征之一;过粗过密的齿纹反而容易磨损变形。
- "齿纹是铸造后手工刻上去的":不对。齿纹在滚边工序中由轧辊批量压轧成型,与币面图案同属机制铸币流程;手工刻齿只存在于早期手工打制场景。
收藏角度看,齿边完整度是判断流通状态的参考项:齿峰锐利、齿槽干净、间距均匀的品相更受关注;长期流通后齿峰磨圆、边部磕碰缺齿,会拉低品相评价。收藏价格、版别认定与评级结论,以专业机构公开标准和市场实际情况为准。
# 06关于硬币齿纹的高频问答
问硬币边缘的齿纹为什么又叫滚边?▾
"滚边"来自铸币工序名称:坯饼压印正反面后,由带齿纹的轧辊夹持侧面旋转滚压,把齿形压到圆周上,这道工序称为滚边,压出的齿纹俗称边齿。名称指向成型方式,与币面雕刻属于不同工序,具体参数以造币企业公开资料为准。
问为什么有的硬币边缘光滑没有齿?▾
光边硬币侧面平整无齿,常见于低值币种:齿纹主要服务防篡改、防伪与识别,低值硬币金属价值低、损耗快,简化边部可以控制成本;部分币种用光边与齿边组合区分面值。是否带齿由发行机构按面值定位统一规定,具体样式以中国人民银行及货币发行机构公开信息为准。
问齿纹能防止伪币吗?只看齿边能判断真假吗?▾
齿纹是防伪体系的一环:齿距、齿深、齿形由专属轧辊成型,仿品容易在齿形一致性上露出破绽。但仅凭齿边不能单独判定真假,鉴别需结合尺寸、重量、材质、币面浮雕与边部压印综合判断。遇到可疑硬币应通过银行或发行机构指定渠道核验。
问长期流通后齿纹磨损,还能看出原来的规格吗?▾
流通时间较长的硬币,齿峰会被磨圆、齿槽变浅,属于正常损耗;磨损严重时,原始齿距和齿形细节不易仅凭肉眼辨认。品相评估会结合边部完整度、币面状态与版别资料综合判断,结论以专业评级机构公开标准为准。